Sterling Chemicals

OUR PRODUCTS

Extra Neutral
Alcohol.

Sterling's Extra Neutral Alcohol (ENA) is crafted to meet the highest standards of purity, clarity and sensory neutrality. Produced through advanced multi-column distillation and sophisticated purification systems, it delivers an exceptionally clean profile with minimal impurities.

High Purity PRODUCT QUALITY
Sensory Neutrality CLEAN PROFILE
Consistent BATCH PERFORMANCE
DISCUSS YOUR REQUIREMENT →
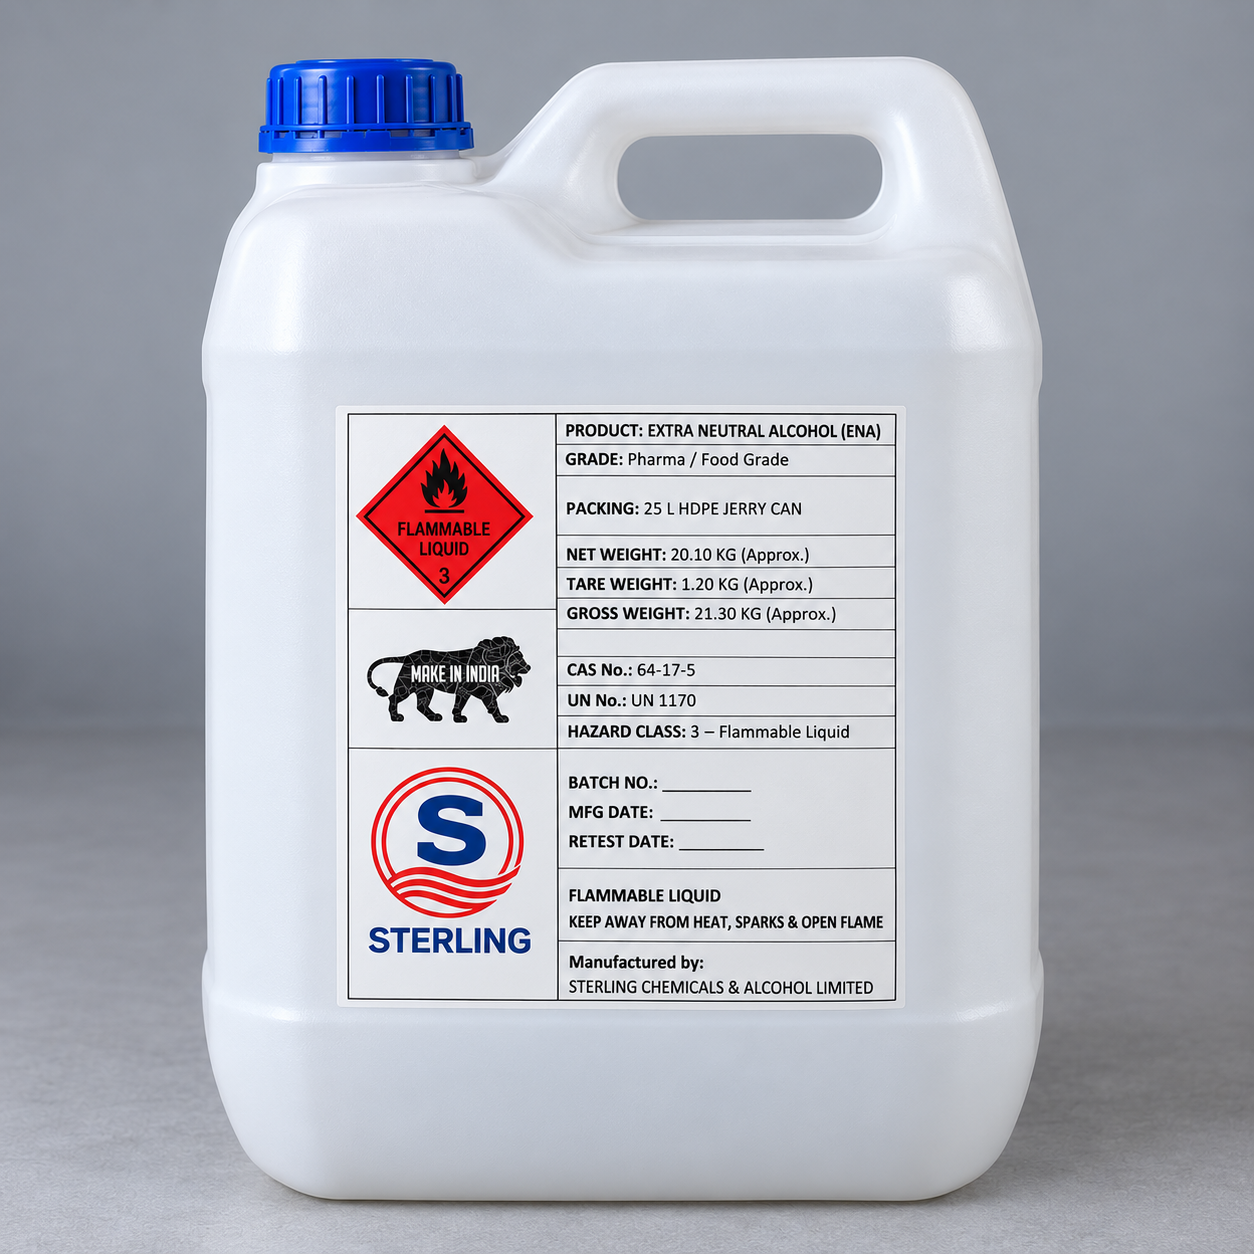
Sterling Extra Neutral Alcohol ENA 25 L HDPE Jerry Can
EXTRA NEUTRAL ALCOHOL

Unmatched Neutrality.
Exceptional Purity.

Sterling's Extra Neutral Alcohol (ENA) is crafted to meet the highest standards of purity, clarity and sensory neutrality. Produced through advanced multi-column distillation and sophisticated purification systems, our ENA exhibits an exceptionally clean profile with minimal impurities.

01

A clean, consistent alcohol solution for applications where product integrity matters.

Its outstanding consistency, superior organoleptic properties and uncompromising quality make Sterling ENA an ideal solution for industries where precision and product integrity are paramount.
Sterling Extra Neutral Alcohol 25 L HDPE Jerry Can
01
25 L HDPE JERRY CAN
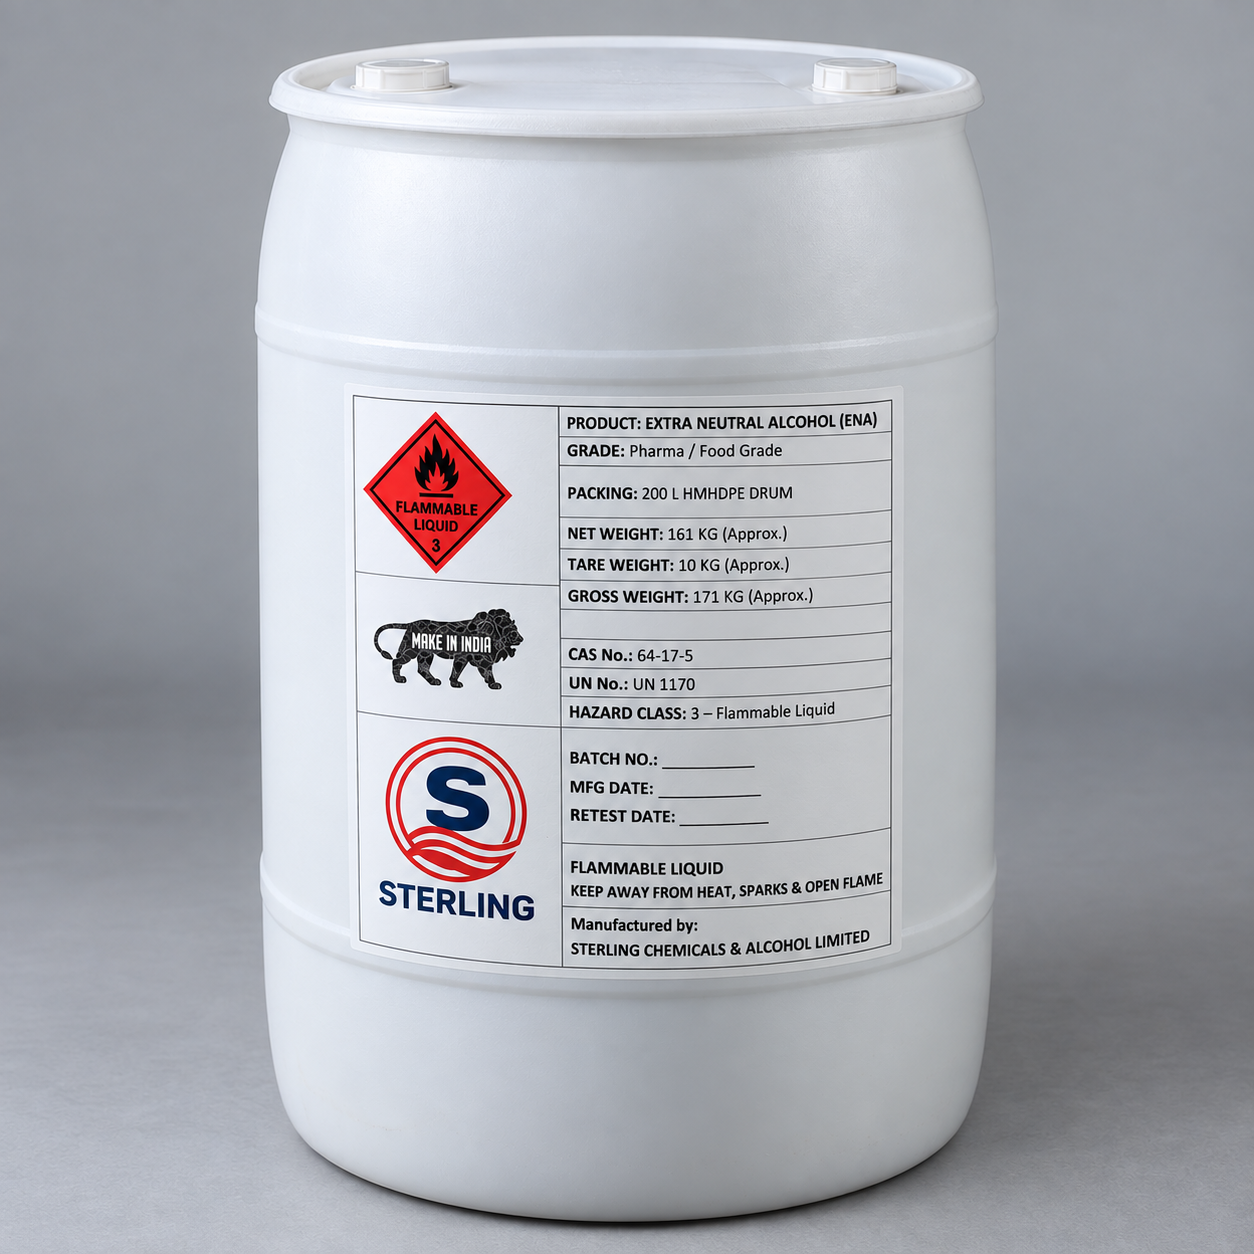
Sterling Extra Neutral Alcohol 200 L HMHDPE Drum
02
200 L HMHDPE DRUM
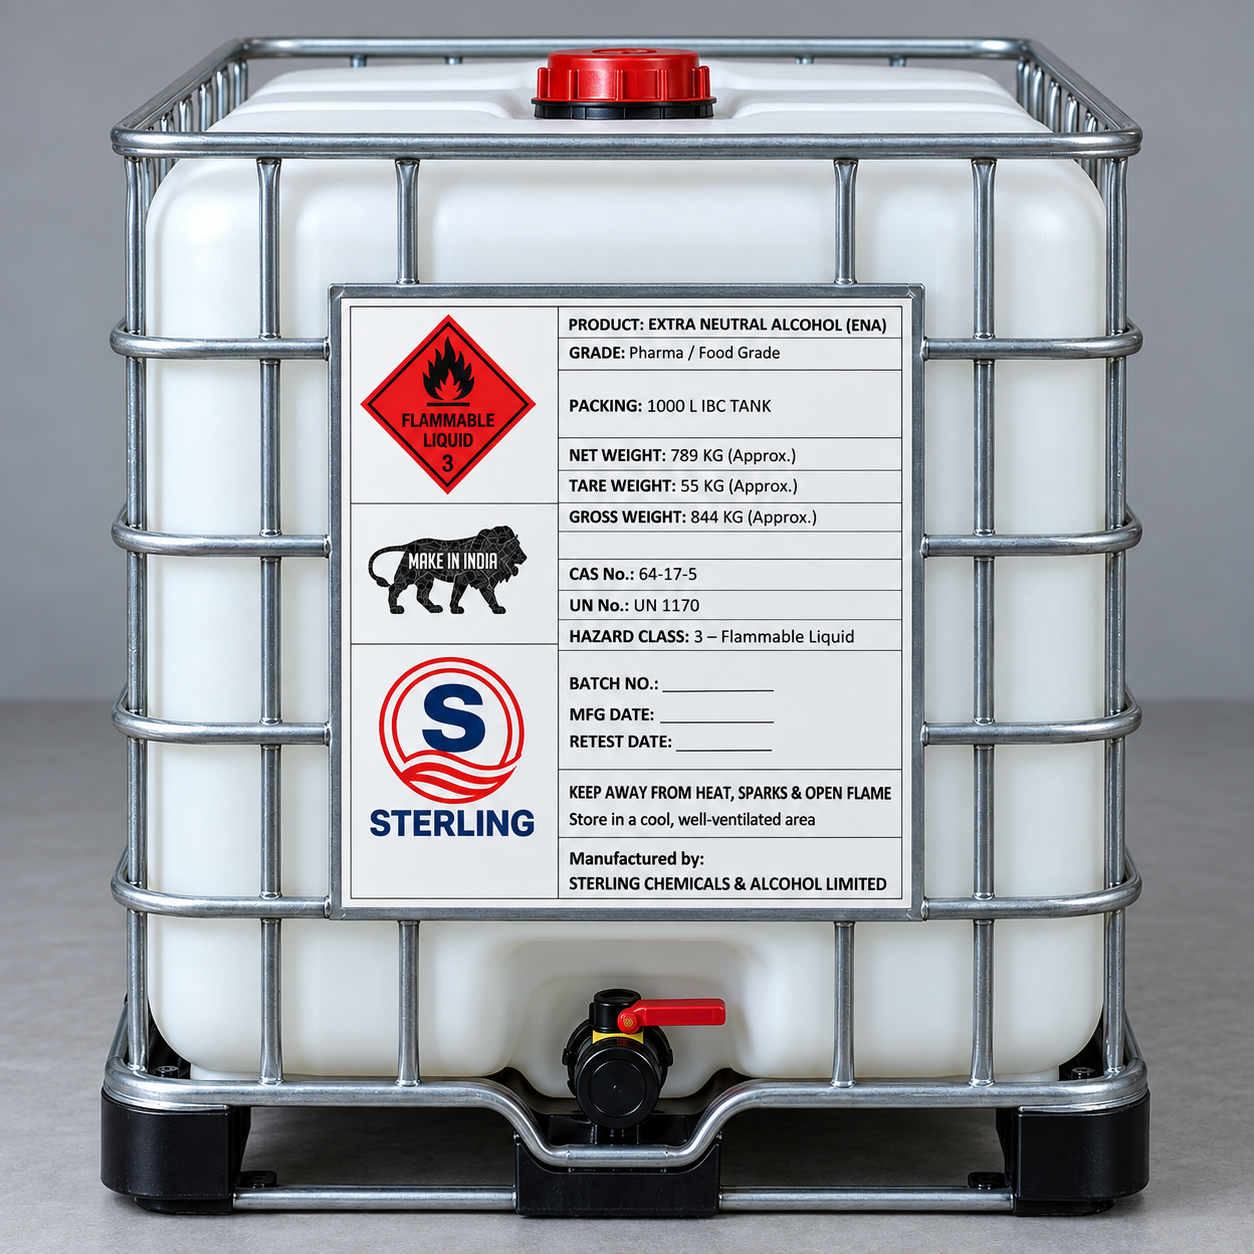
Sterling Extra Neutral Alcohol 1000 L IBC Tank
03
1000 L IBC TANK
Purity Clarity Sensory Neutrality

Designed for reliable performance across demanding applications.

APPLICATIONS AT A GLANCE

One Pure Base.
Many Possibilities.

Sterling ENA is designed for applications where purity, sensory neutrality and product integrity matter.

07
APPLICATION AREAS

From premium beverages
to specialty applications.

A clean, neutral profile allows Sterling ENA to serve diverse applications across beverage, pharmaceutical, fragrance, cosmetic and specialty sectors.

01
Premium Beverage Manufacturing For applications where a clean, neutral alcohol base matters.
02
Pharmaceuticals Suitable for formulations requiring purity and consistency.
03
Fragrances & Perfumery Designed for applications where sensory neutrality is critical.
04
Cosmetics & Personal Care A dependable alcohol base for personal care applications.
05
Herbal Extracts Supports applications where product integrity is important.
06
Flavours & Essences A clean profile suited to flavour and essence applications.
07
Specialty Chemicals Reliable performance for specialised industrial requirements.
PHARMA BEVERAGES PERFUMERY COSMETICS SPECIALTY
STERLING QUALITY STANDARDS

Standards That
Build Confidence.

Every Sterling product is supported by robust quality systems designed to ensure consistency, safety and regulatory compliance from manufacturing through delivery.

07

Quality controls.
Built into every stage.

Sterling combines advanced manufacturing capabilities with internationally recognised quality standards to deliver alcohol solutions businesses can rely on for consistency, safety and performance.

01

FDA-Compliant Manufacturing Practices

USP / BP / EP / IP & JP

02

Current Good Manufacturing Practices

cGMP

03

ISO Certified Quality Management Systems

Structured quality management

04

Kosher & Halal

Certified quality standards

05

REACH

Regulatory compliance

06

Comprehensive Batch Traceability

Controlled product tracking

07

Advanced In-House Analytical Laboratories

Rigorous analytical testing

Purity Without Compromise. Quality Without Exception. COMPLIANCE   •   TRACEABILITY   •   QUALITY
WHY STERLING

More Than Purity.
Consistency You Can Trust.

Sterling ENA combines advanced processing, outstanding consistency and uncompromising quality to deliver reliable performance across demanding applications.

S

Built around product integrity.

From sophisticated purification systems to consistent batch performance, Sterling focuses on delivering an ENA solution customers can build their applications around.

STERLING CHEMICALS & ALCOHOLS LIMITED
01

Advanced Processing

Multi-column distillation and sophisticated purification systems support an exceptionally clean ENA profile.

02

Exceptional Consistency

Outstanding consistency supports reliable performance across demanding applications and batches.

03

Product Integrity

Purity, clarity and sensory neutrality make ENA suitable for applications where precision matters.

04

Reliable Performance

Sterling ENA is designed to deliver dependable performance across a broad range of premium applications.

QUALITY CONSISTENCY RELIABILITY
HAVE A REQUIREMENT?

Let’s Talk About
Your Requirement.

Looking for a dependable Extra Neutral Alcohol supply partner? Discuss your product, quality or volume requirements with Sterling.

Discuss Your Requirement →
ENA
STERLING CHEMICALS
& ALCOHOLS LIMITED